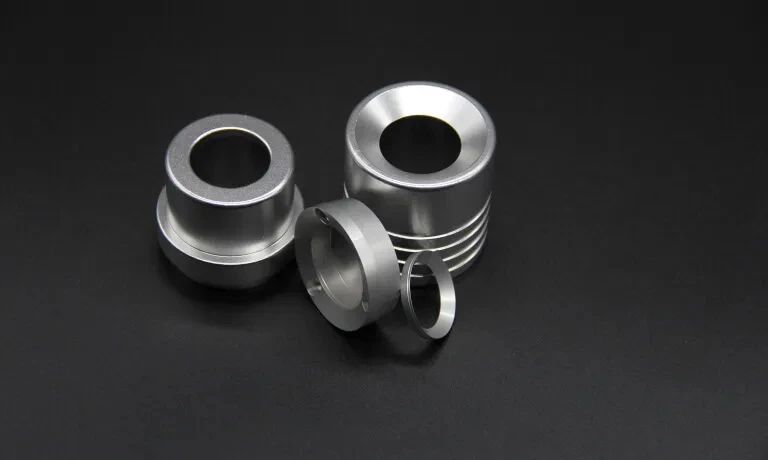
دسته ای از براکت های آلومینیومی برای مونتاژ آزمایشی خودرو می رسد. سوراخهای نصب با نقاط شاسی همخوانی ندارند، دیوارهای نازک اعوجاج قابل مشاهده را نشان میدهند، یا سطح دارای علائم ابزار است که در بررسی ظاهری ناموفق است. همه چیز برای دوباره کاری برمی گردد و برنامه آزمایشی از بین می رود. در بیشتر موارد خود دستگاه مشکلی ندارد. مسئله واقعی این است که الزامات ماشینکاری برای ماشینکاری CNC براکت آلومینیومی خودرو هرگز در ابتدا به وضوح تعریف نشده بود. این مقاله الزامات کلیدی را توضیح میدهد-انتخاب مواد، تحملها، کنترل تاب برداشتن، عملیات سطح، بازرسی، و نحوه انتخاب تامینکننده قابل اعتماد-تا بتوانید از این شگفتیهای پرهزینه جلوگیری کنید.
چرا ماشینکاری براکت های آلومینیومی خودرو از آنچه به نظر می رسد سخت تر است؟
در نگاه اول یک براکت ساده به نظر می رسد: چند سوراخ، چند وجه، شاید چند جیب روشن کننده. در واقع باید کاهش وزن، استحکام ساختاری، تناسب مونتاژ دقیق و هزینه معقول را به طور همزمان ارائه دهد. چگالی کمتر آلومینیوم به سبک شدن خودرو کمک می کند، اما نرمی و تنش باقیمانده آن، آن را به نیروی گیره و بارهای برش حساس می کند.
میزان آلومینیوم خودرو همچنان در حال افزایش است. به عنوان مثال، خودروهای اروپایی از میانگین 174 کیلوگرم آلومینیوم در سال 2019 به 205 کیلوگرم در سال 2022 افزایش یافتند و پیش بینی ها تا سال 2026 به حدود 237 کیلوگرم در هر خودرو خواهد رسید. براکت ها، پایه ها و ساختارهای پشتیبانی سهم فزاینده ای از این حجم را تشکیل می دهند. برآوردن نیازهای عملکردی این قطعات از طریق ماشینکاری CNC براکت آلومینیومی مناسب خودرو به چیزی بیش از برنامه ریزی ساده یک مسیر ابزار نیاز دارد.
انتخاب آلیاژ آلومینیوم مناسب
هر گرید آلومینیومی در زیر کاتر یا در سرویس یکسان رفتار نمی کند. جدول زیر چهار آلیاژی را که اغلب برای براکت های خودرو مشخص می شود، مقایسه می کند.
|
آلیاژ |
سطح قدرت |
ماشین کاری |
مقاومت در برابر خوردگی |
مورد استفاده معمولی |
هزینه نسبی |
|
6061-T6 |
متوسط-بالا |
عالی |
خوب |
براکت های عمومی، پایه ها، نمونه های اولیه |
کم |
|
6082-T6 |
کمی بالاتر از 6061 |
خیلی خوبه |
عالی |
براکت های ساختاری، نوردهی در فضای باز |
پایین-متوسط |
|
7075-T6 |
بالا |
خوب |
متوسط |
براکت-بالا یا موتوراسپرت |
بالا |
|
5052 |
پایین تر |
خوب |
عالی |
براکت های بحرانی شکل گرفته یا خوردگی- |
کم |
فرز CNC براکت آلومینیومی 6061 رایج ترین انتخاب است زیرا بهترین تعادل کلی بین استحکام، ماشینکاری، جوش پذیری و هزینه را ارائه می دهد. این دستگاه تمیز ماشین می شود، سطح خوبی به خود می گیرد و به طور گسترده در صفحه و نوار موجود است. بسیاری از مغازههایی که در قطعات فرز CNC سفارشی آلومینیوم تخصص دارند به همین دلیل 6061-T6 را پیشفرض میکنند.
قدرت در مقابل وزن در مقابل هزینه
به حداکثر استحکام در یک بسته فشرده نیاز دارید ← 7075 را در نظر بگیرید، با پذیرش مواد و هزینه ماشینکاری بالاتر.
نیاز به مقاومت در برابر خوردگی و دوام در فضای باز دارید → 6082 یا 5052 اغلب بهتر کار می کنند.
به کمترین هزینه کل با عملکرد ثابت روزانه نیاز دارید ← 6061-T6 معمولاً برنده عملی اکثر پروژه های ماشینکاری CNC براکت آلومینیومی خودرو است.
الزامات تحمل و دقت
همه ابعاد روی براکت به دقت یکسانی نیاز ندارند. تحمل بیش از حد-هزینه را بدون بهبود عملکرد افزایش میدهد.
ویژگی های حیاتی که معمولاً به کنترل دقیق تری نیاز دارند:
موقعیتها و قطر سوراخهای نصب{0} (اغلب 0.05 ± میلیمتر یا محکمتر زمانی که روی اجزای دیگر قرار میگیرند)
صافی وجه های جفت گیری (معمولاً 0.05-0.1 میلی متر بسته به نیازهای آب بندی یا تراز)
عمود بین وجه های کلید و محور سوراخ
ابعاد عمومی که بر مونتاژ تأثیر نمی گذارد (کلاس متوسط ISO 2768-m اغلب قابل قبول است)
ISO 2768 یک پیش فرض مفید برای ابعاد نامشخص ارائه می دهد. برای بسیاری از طولها و عرضهای غیر بحرانی، کلاس متوسط (m) هزینه را معقول نگه میدارد و در عین حال قطعات کاربردی را ارائه میدهد. فقط ویژگیهایی که واقعاً بر تناسب یا مسیر بار تأثیر میگذارند باید تحملهای فردی سختتر را در ماشینکاری CNC براکت آلومینیومی خودرو داشته باشند.
جلوگیری از تاب برداشتن و لرزش در قسمتهای نازک-دیوار
براکت های آلومینیومی اغلب دارای دیواره های نازک و بخش های باز هستند. نیروی بستن یا برش تهاجمی می تواند به راحتی مواد را از شکل خارج کند. هر کسی که آلومینیوم نازک را ماشین کاری کرده باشد می داند که اگر تنظیم درست نباشد، با چه سرعتی یک قطعه می تواند حرکت کند.
طراحی فیکسچر
از فک های نرم، صفحات جاروبرقی، یا وسایل اختصاصی استفاده کنید که روی پایه های ماشین کاری شده قبلی قرار دارند. از بستن بیش از حد-خودداری کنید. تا حد امکان از قسمت های نازک از زیر حمایت کنید.
استراتژی برش
خشن کردن، نیمه{0}}تمام کردن و تکمیل را از هم جدا کنید. پس از خشن کردن، مقدار کافی ذخایر بگذارید تا استرس باقیمانده قبل از برش نهایی کاهش یابد. برای پایین نگه داشتن حرارت از ابزارهای تیز، تغذیه متوسط و خنک کننده کافی استفاده کنید. این رویکرد به ویژه در فرز CNC براکت آلومینیومی 6061، که در آن تنش پسماند قابل توجه است، اهمیت دارد.
تسکین استرس
برای قطعات بحرانی یا بسیار اعوجاج، یک چرخه کاهش تنش{0}}بعد از ماشینکاری خشن اغلب ارزشمند است. این یک مرحله فرآیند را اضافه می کند اما از تغییر ابعاد بعداً جلوگیری می کند.
خلاصه عملی:
به جای اینکه آن را محکم بگیرید، آن را به درستی نگه دارید
تعادل حذف مواد در سراسر قطعه
سطوح بحرانی را پس از رها شدن بیشتر تنش، ماندگار کنید
سایش ابزار را کنترل کنید تا نیروهای برشی ثابت بمانند
تکمیل سطح و ارسال{0}}در حال پردازش
درمانهای سطح رایج برای براکتهای آلومینیومی خودرو عبارتند از:
آندایزینگ شفاف یا رنگی (مقاومت در برابر خوردگی و ظاهر را بهبود می بخشد)
سند بلاست یا بلاست مهره ای (نمای مات یکنواخت)
پوشش الکتروفورتیک (پوشش لبه خوب و محافظت در برابر خوردگی)
نگهداری ساده روغن برای قطعات داخلی یا غیرقابل مشاهده-
اکثر پوشش ها ضخامت را اضافه می کنند. هنگام سفارش قطعات فرز CNC آلومینیومی سفارشی، مقدار ذخیره مناسب را در ابعاد بحرانی بگذارید و در مورد نیاز سطح نهایی زودتر صحبت کنید. ارتباط واضح در مورد انتظارات پایان به جلوگیری از غافلگیری پس از آنودایز یا پوشش کمک می کند.
بازرسی و کنترل کیفیت
یک فرآیند قابل اعتماد شامل:
اولین-بازرسی مقاله با گزارش تمام بعدی (معمولا CMM)
در حال-بررسی ویژگی های حیاتی است
نمونه برداری دسته ای بر اساس AQL توافق شده یا طرح کنترل مشتری
خریداران باید گواهی های مواد (گزارش های آزمایش آسیاب) و گزارش های بازرسی ابعادی را با هر محموله درخواست کنند. گواهیهایی مانند ISO 9001 و IATF 16949 نشان میدهد که تامینکننده سیستمهای مستندی را برای کنترل فرآیند، قابلیت ردیابی و بهبود مستمر نگهداری میکند که وقتی براکتها بخشی از مجموعه خودرو میشوند مهم است.
مطالعه موردی - براکت ساختاری برای نصب شاسی
یک مشتری به یک سری براکت های آلومینیومی ساختاری که برای نصب شاسی استفاده می شود نیاز داشت. قطعات دارای دیواره های نازک و سوراخ های نصب متعددی بودند که پس از ماشین کاری باید موقعیت دقیق خود را حفظ می کردند. آزمایشات اولیه تاب برداشتن جزئی را نشان داد که محل سوراخها را جابهجا کرده و باعث ایجاد مشکلات تناسب در خودرو شد.
تیم ماشینکاری به تثبیت{0}}کم تنش روی آوردند، برشهای خشن و تکمیل را با دقت بیشتری انجام دادند و پارامترهای برش را برای محدود کردن گرما و نیرو کنترل کردند. موقعیتهای حفره بحرانی و صافی قبل از رهاسازی قطعات بر روی یک CMM بررسی شد. پس از قفل شدن راهبرد مسیر و ابزار{3}}، براکتها بدون صاف کردن ثانویه به تناسب مونتاژ مورد نیاز رسیدند و ثبات در دستههای بعدی بهبود یافت.
نحوه انتخاب یک تولید کننده ماشینکاری CNC براکت آلومینیومی
هنگام ارزیابی تامین کنندگان، این پنج نکته را بررسی کنید:
تجهیزات - آسیاب های مدرن 3، 4 یا 5 محوری که می توانند تلورانس های لازم را روی آلومینیوم نگه دارند.
قابلیت ردیابی مواد – توانایی ارائه گواهیهای آسیاب و ردیابی گرما{0}}
قابلیت بازرسی - در{0}}CMM یا مترولوژی معادل آن
سرعت نمونه سازی – توانایی تحویل سریع نمونه های کاربردی
ارتباطات - بازخورد شفاف DFM و پشتیبانی پاسخگو از پروژه
یک سازنده باتجربه ماشینکاری CNC براکت آلومینیومی معمولاً پیشنهادات عملی در مورد مواد، تحمل و فرآیند ارائه می دهد. بسیاری از خریداران همچنین به دنبال یک کارخانه براکتهای آلومینیومی ماشینکاریشده CNC هستند که بتواند هم نمونههای اولیه و هم تولید سری را انجام دهد، یا یک تامینکننده عمدهفروشی براکتهای آلومینیومی CNC در صورت افزایش حجم. یک تولید کننده براکت سفارشی خودرو نیز خدمات فرز آلومینیومی CNC گسترده تری را برای قطعات خودرو ارائه می دهد که مدیریت اجزای مرتبط را در زیر یک سقف آسان تر می کند.
زمینه صنعت
تقاضای آلومینیوم خودرو همچنان به رشد خود ادامه میدهد زیرا تولیدکنندگان خودروهای سبکتر و برد طولانیتر EV را دنبال میکنند. پیشبینی میشود که میانگین محتوای آلومینیوم در هر خودرو در بقیه دهه افزایش یابد. تامینکنندگانی که روی کنترل فرآیند، دانش مواد و سیستمهای کیفیت ثابت سرمایهگذاری میکنند، موقعیت بهتری برای برآورده کردن الزامات سفتکردن برای اجزای ساختاری و نصبشده تولید شده توسط ماشینکاری CNC براکت آلومینیومی خودرو دارند.
سوالات متداول
س: فرز CNC روی براکت های آلومینیومی چه تحملی می تواند داشته باشد؟
پاسخ: سوراخهای نصب بحرانی و مسطح بودن معمولاً در تجهیزات مدرن تا 0.05± میلیمتر یا بهتر است. ابعاد غیر بحرانی اغلب برای کنترل هزینه از تلورانس های متوسط ISO 2768-m پیروی می کنند.
س: کدام آلیاژ آلومینیوم برای براکت های خودرو بهتر است؟
پاسخ: 6061-T6 به دلیل استحکام متعادل، ماشینکاری عالی و هزینه، بیشترین استفاده را دارد. 6082 زمانی که به استحکام کمی بالاتر یا مقاومت در برابر خوردگی بهتر نیاز است، جایگزین نزدیکی است. 7075 برای برنامه های با بار بالا رزرو شده است. به همین دلیل است که فرز CNC براکت آلومینیومی 6061 انتخاب پیش فرض برای بسیاری از پروژه ها است.
س: چگونه از تاب برداشتن براکتهای آلومینیومی دیوار نازک-جلوگیری میکنید؟
پاسخ: از وسایل کم فشار{0}}، خشن کردن و تکمیل مرحلهای، ابزار تیز و نیروهای برش کنترلشده استفاده کنید. کاهش تنش پس از ماشینکاری خشن به قسمت های حیاتی کمک می کند.
س: چه سطحی برای براکت های آلومینیومی خودرو بهتر است؟
A: آنودایز کردن برای محافظت در برابر خوردگی و ظاهر معمول است. سند بلاست یا پوشش الکتروفورتیک بسته به نیازهای آرایشی و محیطی جایگزین هستند. هنگام تعیین قطعات فرز سفارشی CNC آلومینیومی، همیشه ضخامت پوشش را در ابعاد بحرانی در نظر بگیرید.
س: زمانی که از کارخانه CNC سفارش می دهید، MOQ و زمان سرب معمولی چقدر است؟
پاسخ: بسیاری از مغازه ها مقادیر نمونه اولیه را به اندازه یک قطعه می پذیرند. حداقل تولید عمدتاً به سرمایه گذاری ثابت بستگی دارد. زمان تحویل نمونه اولیه اغلب 7 تا 15 روز کاری پس از تایید ترسیم است. زمان تولید سری بسته به حجم و ظرفیت متفاوت است.
الزامات واضح برای مواد، تحمل، نصب، عملیات سطح، و بازرسی، ماشینکاری CNC براکت آلومینیومی خودرو را از منبع مشکلات مونتاژ به فرآیندی قابل پیشبینی- با کیفیت بالا تبدیل میکند. این نکات را زودتر تعریف کنید، نقشه های کامل را به اشتراک بگذارید، و با تامین کننده ای کار کنید که هم رفتار آلومینیوم و هم انتظارات خودرو را درک می کند.