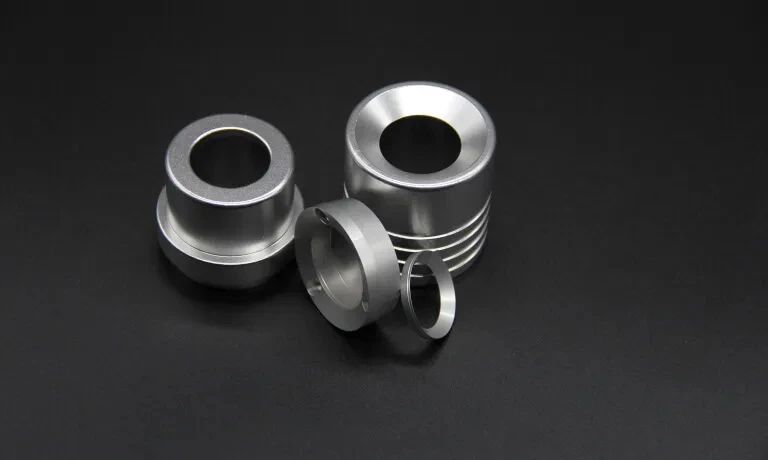
ماشینکاری قطعات مکانیکی پروفیل آلومینیومی بر چندین ناحیه اصلی - قابلیت تجهیزات، انتخاب فرآیند، حالت تولید و صنعت-کاربرد خاص - تأثیر میگذارد و موفقیت بستگی به این دارد که این نواحی تا چه حد به خوبی هماهنگ شدهاند تا اینکه به صورت مجزا بهینه شوند. پروفیلهای آلومینیومی دقیقاً به این دلیل استفاده میشوند که ترکیب مطلوبی از وزن سبک، ماشینکاری خوب و پایداری ابعادی را ارائه میدهند، اما تبدیل این مزیت مواد خام به یک قطعه تمامشده و دقیق نیاز به توجه منظم به قابلیت ماشین، برنامهریزی فرآیند و کنترل کیفیت در هر مرحله دارد. پنج بخش زیر ملاحظات اصلی را به همراه زمینه اضافی در مورد اینکه چرا هر کدام در عمل اهمیت دارند، تشریح می کند.
عملکرد تجهیزات و کنترل دقیق ماشینکاری
اتصال چند محوری و ماشینکاری سطح پیچیده:یک مرکز ماشینکاری برای قطعات پروفیل آلومینیومی دقیق نیاز به کنترل اتصال سه محوره یا چند محوره دارد تا مسیرهای ابزار دقیق را در سطوح منحنی پیچیده فعال کند. به عنوان مثال، توابع درون یابی دایره ای و درون یابی خطی با هم اجازه می دهند-تشکیل سطح با دقت بالا - درون یابی دایره ای قوس ها و فیله ها را به آرامی کنترل می کند، در حالی که درونیابی خطی انتقال مستقیم را مدیریت می کند، و هماهنگی بین این دو چیزی است که در نهایت تعیین می کند که یک کانتور سه بعدی پیچیده چقدر صادقانه بازتولید شود. برای قطعات با انحنای مرکب (مانند محفظههای آیرودینامیکی یا براکتهای ساختاری با فیلههای مخلوط)، ماشینکاری همزمان چهار- یا پنج-محور ممکن است برای رسیدن به زیربرها و ویژگیهای زاویهدار در یک تنظیم لازم باشد، که همچنین به حفظ دقت موقعیت بین ویژگیهایی که در غیر این صورت نیاز به تغییر موقعیت دارند، کمک میکند.
جبران خودکار و عملکرد گرافیکی:تجهیزات باید از جبران خودکار شعاع ابزار و جبران خودکار طول ابزار برای کاهش خطای انسانی پشتیبانی کند - این توابع به کنترلکننده اجازه میدهند تا مسیر برنامهریزیشده را در زمان واقعی بر اساس هندسه واقعی ابزار تنظیم کند، بهجای اینکه اپراتور را ملزم به محاسبه دستی آفستها در هر زمان که ابزاری تغییر میکند یا دوباره زمینبندی میشود. یک تابع نمایش فرآیند گرافیکی اجازه میدهد-در زمان واقعی وضعیت ماشینکاری را نظارت کند و شهودی عملیاتی را بهبود بخشد. اپراتورها می توانند به صورت بصری تأیید کنند که مسیر ابزار شبیه سازی شده با هندسه قطعه مورد نظر قبل یا در حین برش مطابقت دارد، که به ویژه برای تشخیص خطاهای برنامه نویسی قبل از اینکه منجر به مواد ریزش شده یا برخورد ابزار شود، ارزشمند است.

برنامه نویسی آفلاین و تشخیص خطا:فناوری برنامه نویسی آفلاین اجازه می دهد تا مسیرهای ماشینکاری از قبل برنامه ریزی شود، و زمان از کار افتادن دستگاه کوتاه شود، زیرا برنامه را می توان در یک ایستگاه کاری جداگانه نوشت، شبیه سازی کرد و تأیید کرد در حالی که دستگاه به اجرای کار قبلی ادامه می دهد. یک سیستم تشخیص عیب خودکار تعاملی انسانی-ماشین میتواند به سرعت مشکلات تجهیزات را مشخص کند، به جای اینکه تکنسین را ملزم به ردیابی دستی زیرسیستمها در هنگام بروز زنگ خطر کند، سیستم تشخیصی منبع احتمالی خطا را محدود میکند و میانگین زمان تعمیر را کاهش میدهد و در خط تولید به حداقل میرسد.
انتخاب فرآیند و انعطاف پذیری ماشینکاری
انطباق با اندازه دسته ای - مقیاس بزرگ- در مقابل تولید دسته ای کوچک-:
تولید دسته بزرگ-:برای دستیابی به ماشینکاری کارآمد، تجهیزات خودکار مانند ماشینهای فرز CNC و ماشینهای تراش را با استفاده از عملکردهای چرخه ثابت در اولویت قرار دهید. این رویکرد برای قطعات استاندارد شده دارای قوسها، مخروطیها و سایر ویژگیهای هندسی قابل تکرار، که در آن هزینه برنامهریزی و راهاندازی اولیه در تعداد زیادی از قطعات مستهلک میشود، مناسب است.
تولید دسته ای کوچک-:ترکیب سریع ابزار و فرآیندهای قالب گیری سیلیکونی خلاء برای کاهش هزینه های ابزار. روشهای ماشینکاری قالب نرم-یا ماشینکاری مستقیم میتوانند چرخه توسعه محصول را کوتاه کنند. در زمینههای دستهای کوچک، تغییر اقتصادی - اجتناب از ابزارهای سخت گران قیمت به نفع جایگزینهای انعطافپذیر و کمهزینهتر، اولویت است، حتی اگر زمان پردازش هر- واحد تا حدودی طولانیتر باشد.
کاربرد فرآیند ترکیبی:برای قطعات دقیق کوچک، لازم است فرآیندهای سنتی - تراشکاری، فرز، تراش، سنگ زنی، و اتصالات - همراه با فرآیندهای تخصصی مانند برش، کشش، پانچ کردن و ضربه زدن، به منظور پاسخگویی به نیازهای سازههای پیچیده در صنایعی مانند هوافضا، کشتیسازی و ماشینآلات مهندسی به کار گرفته شود. این رویکرد ترکیبی منعکس کننده این واقعیت است که یک روش ماشینکاری واحد به ندرت یک قطعه تمام شده را به تنهایی تولید می کند. یک جزء دقیق معمولی ممکن است از چندین مورد از این فرآیندها به ترتیب عبور کند، با برنامه ریزی دقیق فرآیند مورد نیاز برای تعیین ترتیب بهینه و جلوگیری از به خطر انداختن یک عملیات سطوح مبنا ایجاد شده توسط قبلی.
بهینه سازی هزینه و کارایی
تعادل زمان و هزینه مواد:تولید دسته ای کوچک{0}}سرمایه گذاری ابزار را کاهش می دهد و گردش کار فرآیند را ساده می کند و ضایعات مواد را به میزان قابل توجهی کاهش می دهد. ابزار سریع-تغییر دستگاهها و قابلیتهای ماشینکاری چند فرآیندی-تکگیر-میتواند در هر{4}}زمان پردازش کوتاهتر شود. به حداقل رساندن تعداد دفعاتی که یک قطعه باید جابهجا شود یا تثبیت شود، نه تنها مستقیماً در زمان صرفهجویی میکند، بلکه انباشتگی خطای موقعیتی ناشی از ایجاد مجدد دادهها در هر راهاندازی جدید را نیز کاهش میدهد.
پشتیبانی از سفارشی سازی شخصی:مراکز ماشینکاری دقیق از تولیدات کوچک-دستهای از مقادیر تک رقمی تا سه رقمی- پشتیبانی میکنند و تقاضا برای قطعات شخصیسازی شده در زمینههایی مانند نمونهسازی هوافضا و خودرو را برآورده میکنند. به عنوان مثال، تولید آزمایشی خودرو مدلهای جدید معمولاً از ماشینکاری قالب نرم استفاده میکند تا سریعاً به تغییرات طراحی پاسخ دهد. این انعطافپذیری در طول طراحی تکراری-مرحله اعتبارسنجی ضروری است، جایی که یک طرح ممکن است چندین بار قبل از نهایی شدن برای تولید انبوه مورد بازنگری قرار گیرد، و هر ویرایش باید به سرعت بدون تأخیر ابزار سخت جدید تغییر کند.
انطباق صنعت و تضمین کیفیت
برنامههای کاربردی صنعت-دقت بالا:صنایعی مانند هوافضا، گاز طبیعی و ماشینآلات به دقت بسیار بالایی در بخش نیاز دارند و به نمایش گرافیکی و عملکردهای جبران خودکار مرکز ماشینکاری نیاز دارند تا اطمینان حاصل شود که تلورانسهای ابعادی در محدوده میکرون باقی میمانند. در این بخشها، حتی انحرافات جزئی نیز میتواند تناسب مونتاژ یا عملکرد عملکردی را به خطر بیندازد، بنابراین مطالعات قابلیت فرآیند و کنترل فرآیند آماری اغلب در بالای دقت ذاتی دستگاه قرار میگیرند تا تأیید شود که تلورانسها به طور مداوم در طول یک دوره تولید حفظ میشوند، نه فقط در یک قطعه نمونه.
تأیید مدل دستی-نمونه:قبل از ماشینکاری قطعات دقیق کوچک، باید-نمونههای دستی (نمونه اولیه) برای آزمایش عملکرد تولید شوند تا از نقصهای طراحی در تولید انبوه جلوگیری شود. به عنوان مثال، در صنعت کشتیسازی، سیستمهای لولهکشی پیچیده اغلب برای امکانسنجی مونتاژ از طریق-مدلهای نمونه - دستی تأیید میشوند که ساخت یک نمونه اولیه فیزیکی به مهندسان اجازه میدهد تداخل، مجوز دسترسی، و مسائل مربوط به تناسب را بررسی کنند که گرفتن کامل آنها به تنهایی در CAD ممکن است دشوار باشد، به خصوص در مجموعههای فشرده یا بسیار شلوغ.
سیستم ردیابی کیفیت:برای دستیابی به قابلیت ردیابی کامل{0}کیفیت فرآیند از مواد خام تا محصول نهایی، یک سیستم ثبت داده های فرآیند، همراه با یک رابط عملیاتی گرافیکی ایجاد کنید. چنین سیستمی اجازه میدهد هر مشکل کیفیتی که در پاییندست - کشف میشود، حتی پس از ورود قطعه به مونتاژ یا سرویس میدانی -، به ماشین، ابزار، بازبینی برنامه خاص، و اپراتور مسئول آن اجرای تولید ردیابی شود، که برای تجزیه و تحلیل ریشه-و بهبود مستمر بسیار ارزشمند است.
استانداردهای عملیاتی و نگهداری ایمنی
مدیریت ابزار:هنگام استفاده از مجلات ابزار و عملکردهای تغییر خودکار{0}ابزار، سایش ابزار باید مرتباً بررسی شود تا از خطاهای ماشینکاری یا آسیب به تجهیزات ناشی از شکستگی ابزار جلوگیری شود. یک ابزار شکسته یا بیش از حد فرسوده که تشخیص داده نمی شود نه تنها می تواند قطعه در حال پیشرفت را خراب کند، بلکه در موارد شدیدتر، به اسپیندل یا فیکسچر آسیب می رساند و یک مشکل جزئی مواد مصرفی را به خرابی قابل توجهی تبدیل می کند.
کالیبراسیون تجهیزات:مرتباً کالیبراسیون دقیق سه محور- را در مرکز ماشینکاری انجام دهید تا از دقت موقعیت در طول اتصال چند محوری اطمینان حاصل کنید. رانش کالیبراسیون می تواند به تدریج جمع شود و تا زمانی که قطعات شروع به بازرسی نمی کنند، بدون توجه باقی می ماند، بنابراین یک بازه کالیبراسیون برنامه ریزی شده - به جای یک بازه صرفاً واکنشی - کمک می کند تا انحرافات کوچک را قبل از اینکه بر کیفیت تولید تأثیر بگذارد، تشخیص دهیم.
حفاظت ایمنی:اپراتورها باید از تجهیزات حفاظتی استفاده کنند و از تماس با اجزای چرخان خودداری کنند. برای جلوگیری از راهاندازی تصادفی، باید پردههای چراغ ایمنی در محل ماشینکاری نصب شوند. این اقدامات حفاظتی بهویژه در اطراف سلولهای خودکار با-تغییر بازوها و حرکت چند محوره مهم هستند، جایی که اجزای متحرک ممکن است همیشه برای کسی که در نزدیکی ایستاده آشکار نباشد.
خلاصه
با اجرای ملاحظات بالا، ماشینکاری قطعات مکانیکی پروفیل آلومینیومی میتواند به اهداف تولیدی با راندمان بالا، دقت بالا و هزینه کم دست یابد، در حالی که نیازهای سفارشیسازی شخصی و الزامات خاص صنعت را نیز برآورده میکند. این پنج حوزه - قابلیت تجهیزات، انعطافپذیری فرآیند، بهینهسازی هزینه، صنعت-تضمین کیفیت خاص، و ایمنی عملیاتی - به بهترین وجه بهعنوان یک سیستم متصل در نظر گرفته میشوند: قابلیت تجهیزات مناسب، انعطافپذیری فرآیند مورد نیاز برای کارهای دستهای بزرگ-دستهای و کوچک{{6} را امکانپذیر میسازد، که انعطافپذیری به نوبه خود به صرفه اقتصادی بستگی دارد و به نوبه خود باعث صرفهجویی اقتصادی میشود. انضباط عملیاتی و شیوه های ایمنی پایدار برای پایدار ماندن در طولانی مدت.